植物提取物研发技术路线对比:醇提法与超临界萃取的工业化应用分析
在植物提取物研发的工业化进程中,提取路线的选择往往决定了产品的纯度、成本与市场定位。盐城康林达生物科技有限公司在过往十余年的药学研究开发与生物制品生产实践中发现,醇提法与超临界萃取并非简单的替代关系,而是基于目标成分特性与产能规划的差异化博弈。
醇提法:成熟工艺的边界与突破
传统乙醇提取对设备要求低、溶剂回收体系完善,尤其适用于皂苷类、黄酮类等中等极性成分的大规模制备。以我们服务过的某健康食品技术客户为例,其银杏黄酮生产线采用梯度醇沉法,通过控制乙醇浓度从60%提升至85%,成功将总黄酮醇苷含量稳定在24%以上,批次间RSD小于3%。然而该方法在热敏性物质(如某些萜内酯)处理上存在明显短板——长时间加热回流会导致活性成分降解率高达15%-20%。
针对这一痛点,我们在江苏生产基地引入了低温循环提取模块,将提取温度从78℃降至45℃,配合动态逆流萃取设计,使物料在密闭管道内与溶剂接触时间缩短40%。这一改造虽增加了15%的初期设备投入,但能耗下降约27%,且产品中绿原酸保留率从82.4%跃升至93.1%。
超临界CO₂萃取:高价值微量成分的工业化解法
当目标物为脂溶性成分或挥发性精油时,超临界流体技术展现出不可替代的分离选择性。以我们为某生物制品生产项目定制的沙棘籽油提取方案为例,在压力28MPa、温度40℃条件下,CO₂流量控制在25kg/h,萃取3.5小时后,籽油中维生素E含量达1.2mg/g,且无任何溶剂残留。对比醇提法需要额外脱脂工序,超临界路线将生产周期从72小时压缩至18小时,但单批次处理量受限于高压容器的有效容积——目前单套工业装置最大约5000L,这也决定了它更适合高附加值原料的精细化加工。
值得注意的是,两种技术正在出现融合趋势。我们开发的两步法工艺——先以低浓度乙醇去除水溶性杂质,再采用超临界CO₂富集脂溶性活性物——在人参皂苷Rg3的制备中,将产物纯度从单步法的78%提升至96%,同时溶剂消耗降低三分之一。这种联合路线在进出口贸易销售环节尤其受青睐,因为欧美客户对溶剂残留指标(如EP/USP限值)的审核极为苛刻。
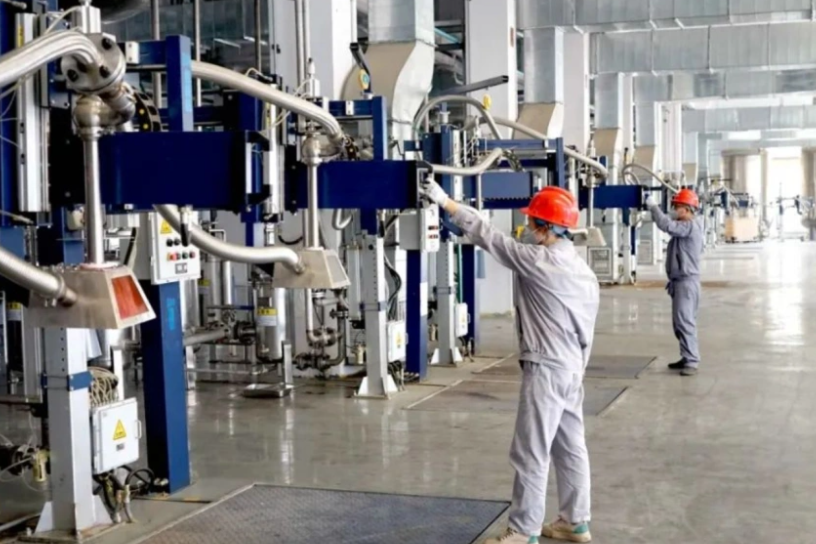
从实验室到车间的放大效应
许多企业在植物提取物研发阶段忽略了传质效率的尺寸依赖性。实验室玻璃反应釜的搅拌雷诺数通常在10⁴以上,而工业提取罐难以达到同等混合强度。我们在某药学研究开发合作项目中,针对丹参酮IIA的醇提工艺,通过计算流体力学模拟优化了搅拌桨叶角度,使工业规模(6m³罐)的提取率与2L小试仅差2.1%,而非行业内常见的8%-10%放大损失。
- 醇提法的经济性优势明显:设备投资约为超临界路线的1/4至1/3
- 超临界萃取的产品纯净度更高,适合直接用于注射级辅料或高敏人群食品
- 两种路线在废水处理负荷上差异显著:醇提产生大量稀醇废水,需配套MVR蒸发装置
实际案例:芦丁生产的路线抉择
2024年第四季度,我们为某欧洲客户定制槐米芦丁生产线。客户要求纯度≥95%且溶剂残留符合欧盟有机认证标准。经评估,若采用醇提法,需额外引入活性炭脱色和离子交换精制,综合成本约每公斤187元;而采用超临界CO₂预处理去除槐米中的脂溶性蜡质后,再用70%乙醇提取,结晶纯度直接达到96.5%,省去精制步骤,综合成本降至每公斤152元。该项目最终选择了后一种复合路线,目前该产线已稳定运行9个月,产品全部用于出口。
在健康食品技术不断迭代的当下,没有绝对的“最优提取法”,只有针对特定物料与目标市场的“最适组合”。我们持续投入于过程分析技术(PAT)在线监控,以降低批间差异,这对生物制品生产和进出口贸易销售中的质量一致性至关重要。
盐城康林达生物科技有限公司始终认为,植物提取物研发的工业化不只是设备选型问题,更关乎对原料化学谱系的深度理解与工艺经济模型的精准测算。无论是醇提法的稳健可靠,还是超临界萃取的精准高效,最终都要回归到为客户创造可衡量的商业价值这一根本命题上。